

Contrefaçons de puces électroniques : comment repérer un composant falsifié avant le montage ?
By lukasseptembre 26, 2026
L’épidémie invisible des semi-conducteurs frelatés sur nos établis
Une puce contrefaite ne se reconnaît pas toujours à un défaut spectaculaire. Elle peut présenter le bon boîtier, une référence crédible et un marquage presque identique à celui du fabricant, tout en contenant une autre fonction, un composant déclassé ou aucun silicium exploitable. Les pénuries, l’obsolescence de certains modèles et la mondialisation des chaînes d’approvisionnement ont multiplié les achats auprès de courtiers secondaires, ce qui augmente le risque de mélange de lots, de reconditionnement et de fausse traçabilité.
Pour un concepteur de prototype ou un réparateur, les conséquences apparaissent souvent trop tard. Une carte peut fonctionner pendant quelques minutes avant de présenter des redémarrages aléatoires, une consommation anormale, une dérive thermique ou une incompatibilité de firmware. Dans les applications sensibles, une pièce mal identifiée peut aussi endommager les composants voisins lors de la mise sous tension. La difficulté consiste donc à vérifier la compatibilité réelle du modèle avant de le souder, et non à chercher la panne après assemblage.
La bonne nouvelle est qu’un laboratoire industriel n’est pas indispensable pour effectuer un premier tri efficace. Une inspection sous loupe, un contrôle mécanique, un test prudent au solvant et une comparaison électrique avec une pièce de référence permettent déjà d’écarter de nombreux suspects. La méthode la plus sûre consiste à procéder étape par étape, à documenter chaque observation et à réserver les analyses destructives ou les équipements coûteux aux lots réellement douteux.
Comprendre les différentes typologies de composants falsifiés
Avant de tester une puce, il faut identifier le scénario de fraude le plus probable. Le blacktopping consiste à poncer ou recouvrir la résine d’un boîtier pour effacer un marquage existant, puis à appliquer une nouvelle référence au laser ou par sérigraphie. Une puce moins performante peut ainsi être vendue comme une version industrielle, automobile, militaire ou simplement plus récente. Le marquage peut sembler propre à l’œil nu, mais la texture et la profondeur de la surface révèlent parfois la modification.
Le recyclage abusif suit une logique différente. Des circuits récupérés sur des cartes mises au rebut sont dessoudés, nettoyés, parfois reconditionnés, puis revendus comme neufs. Les broches peuvent être replaquées ou réétamées pour masquer les traces de montage, alors que le silicium a déjà subi des cycles thermiques, de l’humidité ou une surcharge électrique. Une pièce recyclée n’est pas automatiquement inutilisable, mais son historique inconnu interdit de la traiter comme un composant neuf sans qualification complémentaire.
Le troisième cas est celui du boîtier fantôme. Le composant peut être vide, contenir une puce sans rapport avec la référence annoncée ou intégrer un circuit défectueux. Cette fraude est particulièrement dangereuse, car les contrôles de continuité et de marquage peuvent sembler satisfaisants. Une politique structurée doit associer formation, contrôle des fournisseurs, quarantaine des pièces suspectes et traçabilité, comme le prévoit le 252.246-7007 Contractor Counterfeit Electronic Part Detection and Avoidance System. pour les systèmes de détection et d’évitement des composants contrefaits.
- Blacktopping : surface poncée, recouverte ou remarquée, souvent sur une puce déclassée ou différente.
- Recyclage : composant dessoudé d’une ancienne carte, nettoyé puis revendu avec des contacts reconditionnés.
- Clonage ou marquage mensonger : référence copiée, boîtier similaire, mais fonction, révision ou capacité différente.
- Boîtier fantôme : absence de die, silicium incorrect ou circuit interne non fonctionnel.
Inspection optique et mécanique élémentaire sous loupe binoculaire
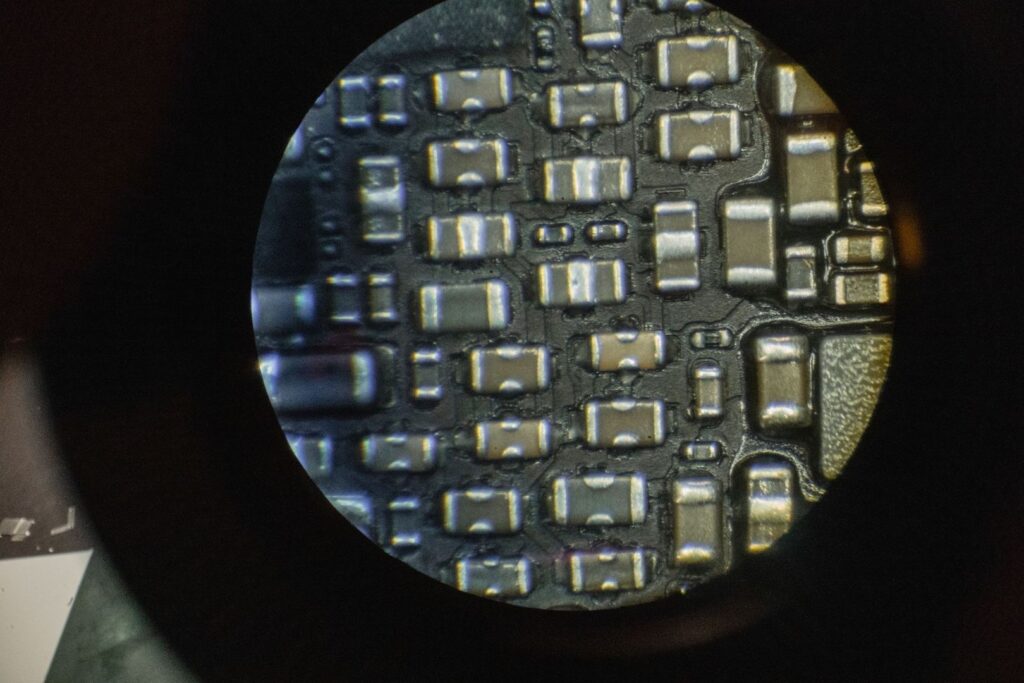
Commencez par isoler le lot. Ne mélangez pas les pièces suspectes avec celles provenant d’un distributeur agréé, et photographiez le sachet, l’étiquette, le date code, le lot et le marquage de chaque référence. Une loupe binoculaire offrant un éclairage rasant est préférable à une simple loupe de poche, car elle permet de faire ressortir les reliefs, les différences de brillance et les marques de manipulation sans toucher immédiatement au composant.
La surface du boîtier constitue le premier indice. Recherchez des micro-rayures parallèles, des zones mates entourant une zone brillante, une légère marche entre deux textures de résine ou une profondeur de marquage incohérente. Comparez plusieurs pièces du même lot, puis une pièce d’origine connue. Un logo dont l’épaisseur varie, une police inhabituelle, un espacement irrégulier entre les caractères ou une orientation différente du repère de broche doivent être notés, sans être considérés seuls comme une preuve définitive.
Un essai de permanence peut compléter l’observation, mais il doit rester prudent. Sur une pièce sacrifiable ou un échantillon représentatif, appliquez une petite quantité d’isopropanol avec un coton-tige, puis, si la procédure interne l’autorise, un solvant plus agressif comme l’acétone. Travaillez dans un espace ventilé, loin des sources d’étincelles, et ne laissez pas le solvant pénétrer dans les joints du boîtier. Une encre qui se dissout, bave ou change fortement de brillance indique un marquage suspect, mais un marquage résistant ne garantit pas l’authenticité. Les procédés industriels peuvent employer des encres durables, et certains faux résistent aux tests simples.
Inspectez ensuite les connexions. Des traces d’étain dans les angles, des pattes légèrement vrillées, des hauteurs irrégulières, une oxydation localisée, des rayures de pinces ou des extrémités dépourvues de cuivre peuvent signaler un dessoudage et un réétamage. Mesurez les dimensions du boîtier, le pas des broches, la hauteur, la largeur et la position du repère d’orientation, puis comparez ces valeurs à la fiche technique originale. Les services professionnels combinent notamment inspection visuelle, mesures dimensionnelles, contrôle de soudabilité et analyse de l’alliage, car aucun indice isolé ne suffit pour conclure.
- Photographiez le conditionnement et attribuez un identifiant interne à chaque lot.
- Comparez la texture, le logo, la police, le date code et le repère de broche avec une référence fiable.
- Examinez les pattes sous plusieurs angles pour détecter soudure, corrosion, déformation ou réétamage.
- Mesurez le boîtier et le pas des connexions avant toute insertion dans un support.
- Effectuez le test au solvant uniquement sur un échantillon, en consignant le produit utilisé et le résultat.
Comparatif pratique des méthodes de détection selon vos moyens techniques
La stratégie doit être proportionnée à la valeur du lot, à la criticité de l’application et à la disponibilité d’une pièce de comparaison. Pour un prototype non critique, un examen visuel suivi de mesures électriques peut suffire à repérer une anomalie évidente. Pour une série destinée à une production durable, un contrôle externe devient plus pertinent, surtout lorsque le fournisseur ne fournit pas de certificat traçable ou lorsque la référence est obsolète.
| Méthode | Coût matériel | Rapidité | Caractère non destructif | Limites principales |
|---|---|---|---|---|
| Inspection visuelle et dimensionnelle | Faible | Très rapide | Oui | Ne voit pas le silicium interne |
| Solvant sur échantillon | Faible | Rapide | Partiellement | Risque de marquage ou de boîtier endommagé |
| Signature électrique | Faible à moyen | Rapide après préparation | Oui si les limites sont respectées | Nécessite une référence et un banc adapté |
| Rayons X | Élevé | Moyenne | Oui | Investissement et interprétation des images |
| Décapage chimique | Élevé et spécialisé | Lente | Non | Détruit l’échantillon et exige une expertise |
Les systèmes industriels de radioscopie peuvent révéler une absence de die, une structure interne incohérente, des fils de bonding manquants ou une construction différente. L’AX7900 est présenté comme une machine d’inspection X permettant l’examen de circuits intégrés et de composants électroniques. Ce type d’équipement est utile lorsque les boîtiers sont opaques aux contrôles optiques, mais il ne remplace pas l’analyse des marquages, de la traçabilité et des paramètres électriques. Le décapage chimique, quant à lui, expose directement le die et ses inscriptions, mais il doit être confié à un laboratoire compétent puisqu’il détruit la pièce.
Tests électriques préliminaires et analyse de signature avant mise sous tension
Avant toute alimentation, utilisez un multimètre en mode diode et continuité pour rechercher les courts-circuits évidents entre l’alimentation, la masse et les broches accessibles. Pour une analyse plus fine, la signature VI applique une excitation limitée et observe la relation courant-tension sur chaque broche. Les diodes de protection ESD, les jonctions internes et certains réseaux d’entrée produisent une forme caractéristique. Une courbe très différente de celle d’une pièce de référence peut signaler un die incorrect, une protection endommagée ou une anomalie de fabrication.
Ce test doit être réalisé avec des limites strictes. Vérifiez la tension maximale admissible dans la fiche technique, utilisez une résistance série ou un instrument prévu pour l’analyse de signature, et déchargez les condensateurs avant de changer de broche. Une signature différente n’est pas automatiquement la preuve d’une contrefaçon, car une révision silicium, une option de boîtier ou une variation normale peuvent modifier légèrement le résultat. L’intérêt principal est de comparer des pièces du même lot à une référence authentifiée et de repérer les écarts répétitifs.
Si la signature hors tension est cohérente, passez à une alimentation stabilisée avec une tension réduite et une limitation de courant. Surveillez la consommation au repos, la montée en température et la présence d’une activité inattendue sur les broches d’horloge ou de communication. Ne connectez pas immédiatement la puce à une carte coûteuse. Un support interchangeable, des résistances de protection et un banc de test dédié limitent les dégâts si le composant présente un court-circuit ou un brochage incompatible.
- Tracer les courbes VI de la pièce suspecte et d’une référence connue.
- Comparer la consommation au repos à plusieurs tensions prévues par la fiche technique.
- Contrôler les identifiants internes, notamment JTAG IDCODE ou Device ID, lorsque le composant les expose.
- Vérifier la compatibilité des registres, de la révision silicium et des réponses au protocole attendu.
- Enregistrer les résultats avec le numéro de lot, la température et les conditions exactes du test.
Les travaux de recherche en sécurité matérielle montrent que les signatures électriques et les distributions paramétriques peuvent révéler des différences structurelles que l’inspection extérieure ne voit pas. Les publications de Ujjwal Guin couvrent notamment la détection des circuits intégrés contrefaits, la sécurité de la chaîne d’approvisionnement et les méthodes d’authentification matérielle. Ces approches ne transforment pas un multimètre en analyseur de laboratoire, mais elles justifient une règle simple : ne pas se limiter à l’apparence lorsque le composant est critique ou difficile à remplacer.
Bâtir un rempart d’approvisionnement fiable pour pérenniser vos fabrications
La détection commence au moment de la réception, pas devant la carte déjà assemblée. Photographiez les cartons, les sachets antistatiques, les étiquettes et les références. Enregistrez le fournisseur, la date d’achat, le numéro de commande, le lot, le date code et les résultats de contrôle. Une étiquette interne, un code DataMatrix ou un identifiant relié au système de suivi facilitent ensuite la quarantaine d’un lot et l’analyse d’une panne sans mélanger des pièces d’origines différentes.
La solution la plus sûre reste l’achat auprès d’un distributeur agréé. Lorsqu’un courtier secondaire est nécessaire pour une référence obsolète, demandez l’origine déclarée, les conditions de stockage et les documents disponibles, puis prévoyez un échantillonnage avant validation. Une procédure claire évite les erreurs courantes : aucune pièce suspecte ne doit être soudée, aucun lot ne doit être libéré sur la seule base d’un logo correct et aucun résultat de test ne doit être séparé de son contexte de mesure.
- Mettre les lots douteux en quarantaine dès la réception.
- Effectuer inspection optique, mesure mécanique et test électrique dans cet ordre.
- Conserver une pièce témoin authentifiée pour chaque référence critique.
- Escalader vers la radioscopie, la fluorescence X ou le décapage uniquement lorsque le risque le justifie.
- Archiver les photos, les relevés et la décision finale pour rendre le contrôle répétable.
Cette routine transforme un contrôle ponctuel en véritable barrière de sécurité. Elle réduit les heures de dépannage sur des cartes déjà montées, protège les composants associés et donne une base objective pour contester un lot non conforme. En vérifiant la compatibilité du modèle, la version du composant et la traçabilité avant assemblage, l’atelier conserve le contrôle même lorsque la chaîne d’approvisionnement devient complexe.
